Tüm boyutları belirtilen toleranslar dahilinde olan bir montaj braketi montaj istasyonuna ulaşır, ancak iki bükülme açısı çizimden bir derecenin kesirli kısmı kadar sapmıştır. Parça tablanın üzerinde düz bir şekilde duruyor ancak çerçeveye cıvatalandığında birleşme paneli hizalanmıyor. Bu bileşenin reddedilmesi üretim hattına iki saate mal olur. Bu, bir sac levha parçasının hassas bir sac levha bileşeni haline geldiği noktadır.
Hassas sac metal bileşenler, parçanın boyutuna göre değil tekrarlanabilirliğe göre tanımlanır. Bir imalatçı mükemmel bir numune parçası sunabilir ve eğer tolerans stratejisi, takımlama ve denetim rutini tutarlılık için tasarlanmamışsa ikinci partide yine başarısız olabilir. Pratik fark, sürecin her bölümde aynı sonucu elde edip edemeyeceğidir.
Hassas sac metal bileşenler, kesme, delme, bükme, birleştirme ve son işlem işlemleri yoluyla, genellikle 0,5 mm ila 6 mm kalınlıktaki ince metal saclardan oluşturulan yapısal ve fonksiyonel parçalardır. Hassasiyet kelimesi, genellikle boyutsal tolerans veya açısal sapma olarak ifade edilen, bitmiş parçanın mühendislik çizimiyle ne kadar sıkı eşleştiğini tanımlar.
Yaygın örnekler arasında kasa panelleri, montaj braketleri, EMC korumaları, ısı emiciler, konveyör kılavuzları ve kontrol kabini muhafazaları yer alır. Bunları sıradan sac parçalardan ayıran şey, her adımda uygulanan kontrol düzeyidir: malzeme seçilir ve hazırlanır, kesme ve şekillendirme parametreleri gerçek sac özelliklerinden elde edilir ve bitmiş parça ölçülür ve belgelenir.
Hoşgörü tek başına hareket etmez. Delik konumundaki 0,1 mm'lik bir kayma, bir düzenekteki yarıklı bir delik tarafından karşılanabilir, ancak aynı kayma, tıbbi cihaz muhafazasında tam bir arıza haline gelir. Hassasiyetin pratik etkisi, bileşenin diğer parçalarla nasıl etkileşime girdiğine bağlıdır. Bu nedenle toleransları çizimde etkileyici görünen şeylere göre değil, fonksiyona göre tanımlamanız gerekir.
| Sınıf | Tipik tolerans | Örnek uygulama | Maliyeti ne artırır? |
|---|---|---|---|
| Standart | ±0,5 mm | Korumalar, kapaklar, basit paneller | Malzeme kalınlığı |
| Hassasiyet | ±0,1 mm | Şasi, braketler, montaj plakaları | Takımlama ve programlama |
| Yüksek hassasiyet | ±0,02 mm | Tıbbi cihazlar, havacılık parçaları | Muayene ve proses kontrolü |
Tolerans sınıfının seçilmesi maliyetli bir karardır. Çizimin yeni araçlar veya genişletilmiş bir denetim planı gerektirmesi durumunda, standart bir muhafazayı ±0,5 mm'den ±0,1 mm'ye itmek maliyeti iki katına çıkarabilir. Aynı değişiklik, yüksek hacimli bir brakete yalnızca küçük bir miktar ekleyebilir, çünkü kurulum maliyeti binlerce parça üzerinden amortismana tabi tutulur. Doğru yaklaşım, hangi toleransların işlevsel olarak kritik olduğunu belirtmek ve imalatçının gerçek gereksinime göre teklif vermesine izin vermektir.
Hassas sac metal bileşenlerin çoğu, parça geometrisi ve malzemesi değişse bile aynı işlem sırasını takip eder. Süreç beş adımda özetlenebilir.
Rulo stoğu, haddeleme işleminden kaynaklanan iç gerilimi taşır. Tesviye makinesi levhayı düzleştirir, bobin setini çıkarır ve herhangi bir kesim yapılmadan önce malzemeyi tutarlı bir tolerans aralığına getirir. Bu adım, daha sonraki sıradaki bükme doğruluğunu doğrudan etkiler.
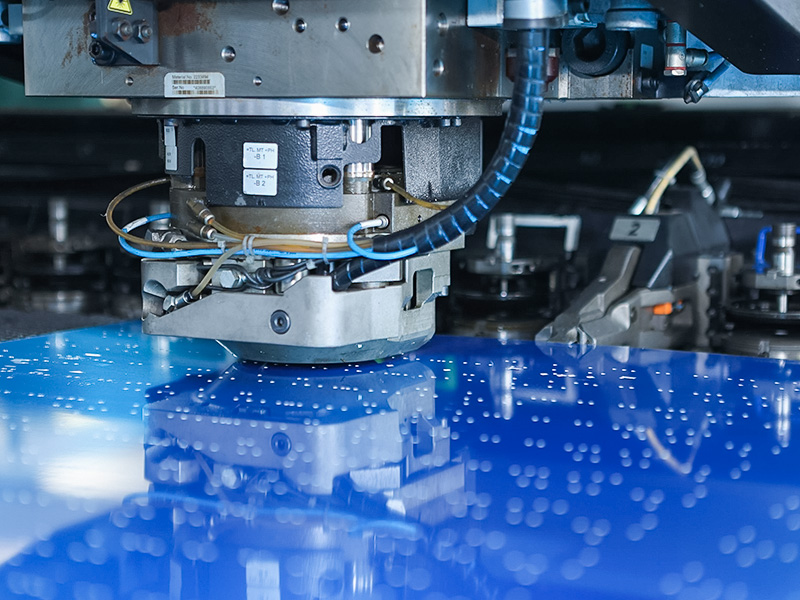
Düz desen bir CNC lazer kesici veya bir CNC zımba presi ile aktarılır. Lazer kesim, dar çentikli karmaşık konturları işler; delme, yüksek hızda hızlı bir şekilde yuvarlak delikler ve kesikler üretir.
CNC bükme makineleri düz ham parçayı nihai şekle katlar. Bükülme payı, takım seçimi ve geri esneme telafisi, gerçek sac kalınlığı ve malzeme kalitesinden hesaplanır. Buradaki hassasiyet, bükülme açılarının çizimin 0,2 derecesinde kalması anlamına gelir.
Kaynak, pres perçinleme veya kendinden perçinlemeli bağlantı elemanları alt parçaları birbirine bağlar ve dişli ekler ekler. Her birleştirme yöntemi malzeme üzerinde kendi termal veya mekanik etkisini bırakır ve seçim hem dayanıklılığı hem de gelecekteki servis edilebilirliği belirler.
Parlatma, yağdan arındırma ve kaplama, yüzeyi korur ve görsel gereksinimleri karşılar. Biten bileşen kalibre edilmiş aletlerle ölçülür ve sonuçlar çizime göre kaydedilir.
Bir çizimde tesviye işleminin gözden kaçırılması kolaydır. Düzlemden yalnızca 0,5 mm uzakta olan bir levha, parça kalıptan serbest bırakıldıktan sonra bükümlerin milimetrenin onda biri kadar kaymasına neden olacaktır. Uzun vadede, kesme işleminin üreteceği malzeme durumunu belirtin.
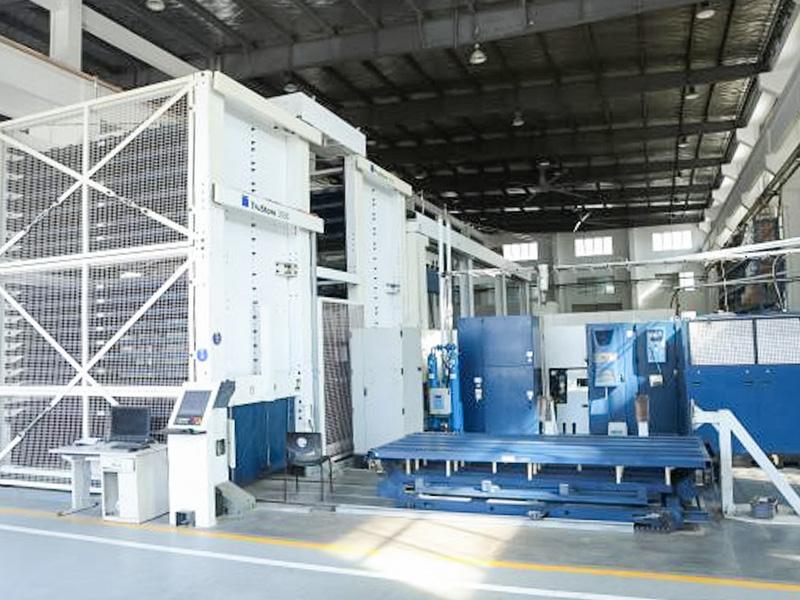
 Sac ve Plakaların Düzlüğünü Düzeltmek için Rulo Tesviye Makinesi Bu tesviye ekipmanı, kesmeden önce kritik bir adım olan boyutsal doğruluğu ve yüzey kalitesini sağlamak için yüksek sertlikte silindirler ve hassas boşluk ayarı kullanarak deforme olmuş plakalara ve profillere düzlüğü geri kazandırır. Ürünü Görüntüle →
CNC lazer kesim, konturun sıklıkla değiştiği küçük ve orta ölçekli partiler için tercih edilen yöntemdir. Makine en son çizimi okur, kesme parametrelerini ayarlar ve yeni kalıp maliyeti olmadan aynı geometriyi bir sonraki sayfada üretir.
 Hassas Sac İmalatı için CNC Lazer Kesim Sistemi Gelişmiş sayısal kontrol ve geniş formatlı çalışma tablaları ile bu lazer kesim makinesi, paslanmaz çeliği, karbon çeliğini ve alüminyumu verimli bir şekilde işleyerek çeşitli parça konturları için yüksek hassasiyet ve minimum düzeyde ısıdan etkilenen bölgeler sunar. Ürünü Görüntüle →
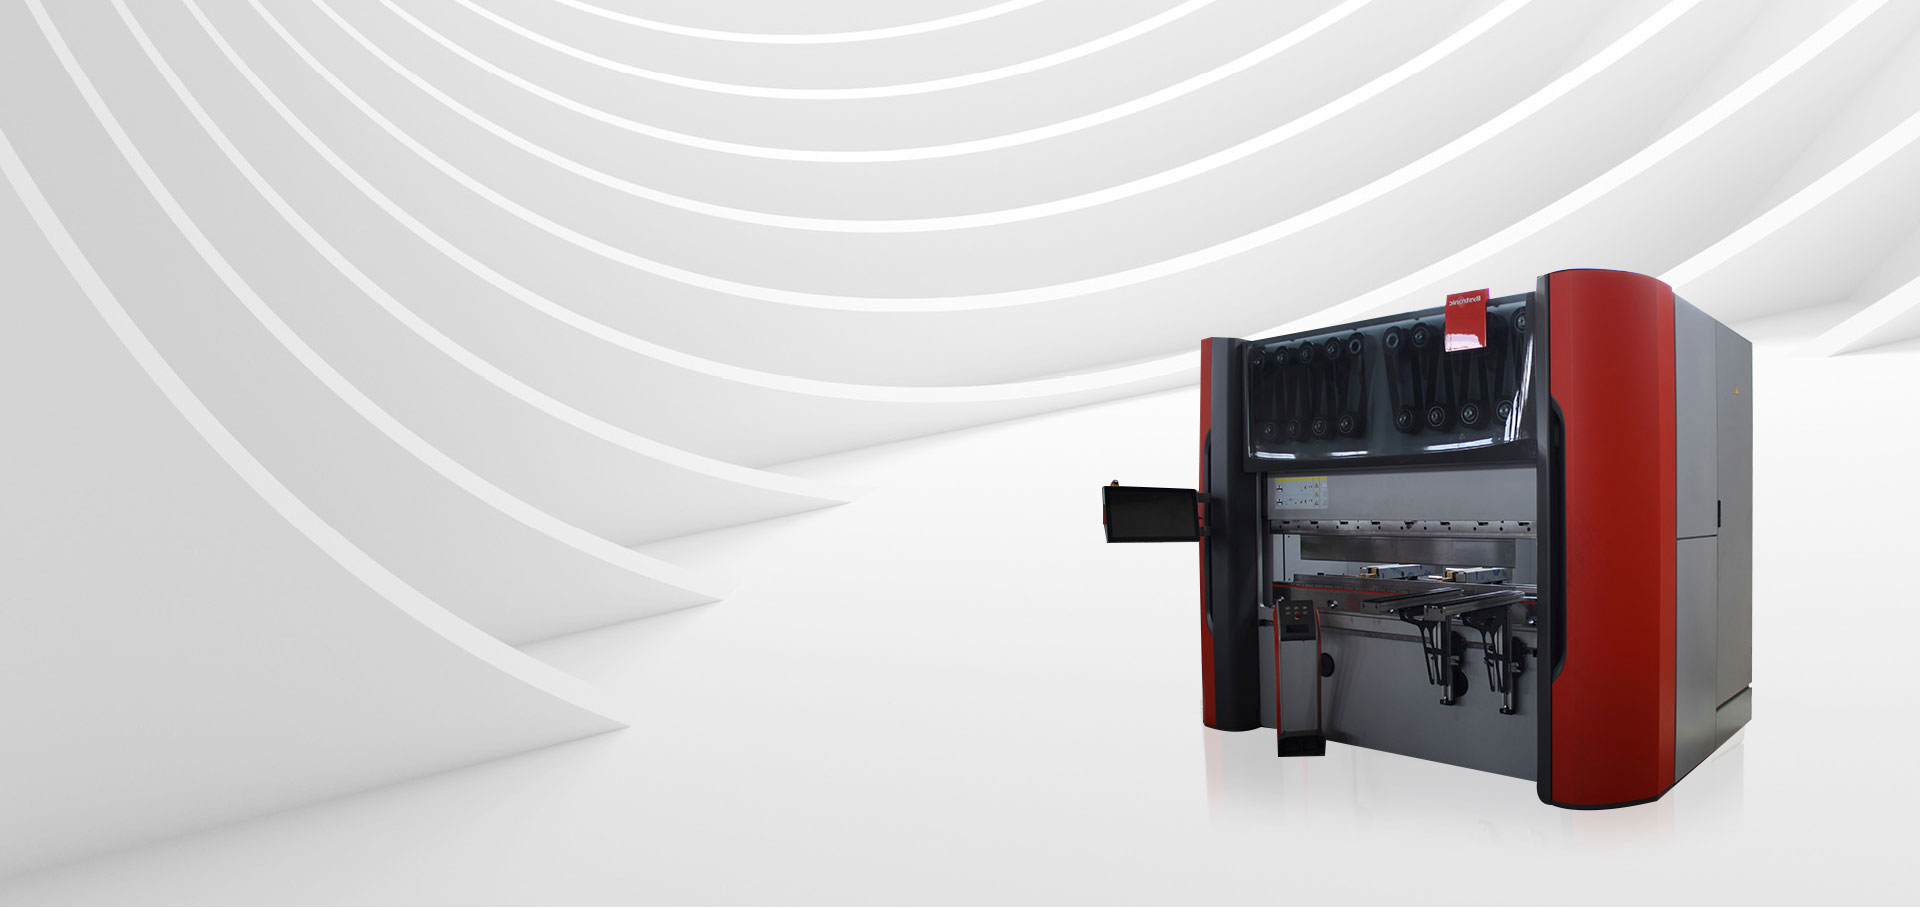
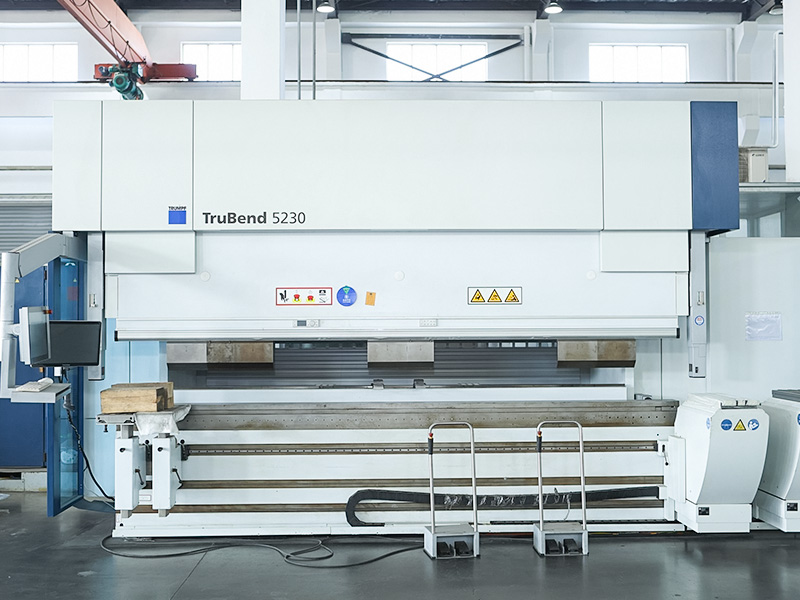
Bükme, boyutsal hataların çoğunun ortaya çıktığı operasyondur. Otomatik açı telafisine sahip bir CNC bükme makinesi, bükme açısındaki değişimi küçük tutar, bu da katlama sonrasında delik modelinin konumunu iyileştirir.
 Otomatik Açı Telafili CNC Bükme Makinası Bu abkant pres, yüksek hassasiyetli bir CNC sistemine ve sağlam bir yapıya sahiptir; bükme açısı ve uzunluğunun doğru şekilde kontrol edilmesini sağlar, hataları azaltır ve çeşitli sac metal uygulamaları için katlamadan sonra delik konumlandırmasını iyileştirir. Ürünü Görüntüle →
Malzeme seçimi, takımlamadan sonra hassasiyetin ikinci en büyük etkenidir. Her kalitenin kendi geri esnemesi, anizotropisi ve yüzey kalitesi vardır ve üçü de abkant presin açı tutma şeklini değiştirir.
Malzeme spesifikasyonu açıklamaya değil, çizim açıklamasına aittir. Kalitesini, kıvamını ve yüzey işlemini belirtin. Bileşen kaynaklanacaksa, imalatçının süreci planlayabilmesi için dolgu telinden ve bağlantı tasarımından bahsedin.
Bir ürünün sağlam, hafif bir yapısal muhafazaya veya tekrarlanan bir braket geometrisine ihtiyaç duyduğu her yerde hassas sac metal bileşenler ortaya çıkar.
Braketler, akü tepsileri, şasi takviyeleri ve ısı kalkanları sıkı delik düzenleri ve düz yüzeyler gerektirir. Parçaların yeniden işleme gerek kalmadan bir düzende sıralanması gerekiyor ve tedarikçinin hacimli üretim için süreç kontrolünü göstermesi gerekiyor.
Muhafazalar, gösterge panelleri ve cerrahi aksesuar parçaları genellikle daha küçük miktarlarda üretilir. Toleranslar genellikle daha sıkıdır, yüzey kaplaması temiz olmalı ve her bileşen bir malzeme sertifikasına göre izlenebilir olmalıdır.
EMC korumaları, 19 inç raf kasası ve ısı dağıtma plakaları, ince bükülme yarıçaplarını yakın aralıklı delik desenleriyle birleştirir. Hassasiyet gereksinimi, parçanın bir PCB'ye veya duvara doğru şekilde oturması ihtiyacından kaynaklanmaktadır.
Korumalar, çerçeveler, kontrol kutuları ve kılavuz plakalar metal levhadan yapılmıştır ve yıllar süren hizmet boyunca şekillerini korumalıdır. Tolerans penceresi genellikle ±0,1 mm civarındadır ve esas olarak montaj noktalarının montaj sonrasında hizalı kalmasını sağlar.
Tedarikçi genellikle herhangi bir tolerans teklifinde bulunabilir. Önemli olan tedarikçinin sürecin devam edebileceğini kanıtlayıp kanıtlayamayacağıdır.
İmalatçının abkant pres ve lazer kesici üzerinde proses içi kontroller yapıp yapmadığını ve çizime göre son bir inceleme yapılıp yapılmadığını sorun. Ölçülen değerleri içeren belgelenmiş bir kayıt, yeterliliğin minimum kanıtıdır.
Çoğu hassas imalatçı doğrudan STEP, DXF veya PDF çizimlerinden çalışır. İmalatçı, teklif vermeden önce bükülme yarıçapını, malzeme kalınlığını ve tolerans yığınını kontrol eder. Çizimde bir belirtme çizgisi eksikse, iyi bir imalatçı tahmin etmek yerine soracaktır.
Bir fabrika test sertifikası veya malzeme izlenebilirlik kaydı, her üretim çalışmasında kullanılan levhanın derecesini, kalınlığını ve parti numarasını göstermelidir. Bu özellikle paslanmaz çelik ve alüminyum bileşenler için önemlidir.
Kurulum, takımlama ve inceleme daha az parçaya yayıldığı için küçük parti çalışmaları genellikle birim başına daha pahalıya mal olur. Hacimsel üretim bu maliyeti karşılar; bu nedenle 0,1 mm'lik tolerans 5.000 parçalık bir siparişte uygun fiyatlı olabilir ancak 50 parçalık bir prototipte pahalı olabilir.
Bir bileşenin standart dışı bir geometriye veya alışılmadık bir gereksinim kombinasyonuna ihtiyacı varsa, tedarikçi özel imalat hizmetleri Tasarımı üretilebilirlik açısından ayarlayabilir ve parça maliyetini makul tutacak bir rota önerebilir.
Tedarik riskini azaltmanın yolu geç değil, erken sormaktır. İmalatçıya çiziminizi, beklenen hacmi ve kritik toleransları gönderin. Malzeme tedariki, takım hazırlığı, süreç içi kontroller ve son denetimi kapsayan bir süreç planı isteyin. Ayrıca tedarikçinin kalite kontrol süreci Büyük bir sipariş vermeden önce.
Hassas sac metal bileşenler kontrollü bir sürecin sonucudur: tesviye, kesme, biçimlendirme, birleştirme, son işlem ve ölçme. Her adım doğru ekipmanla ve belgelenmiş disiplinle gerçekleştirildiğinde parça şans eseri değil tasarımla çizimle buluşur. Bu, hassas bileşen siparişi veren her alıcının beklemesi gereken standarttır.

 +86-13771171111 +86-13338110517